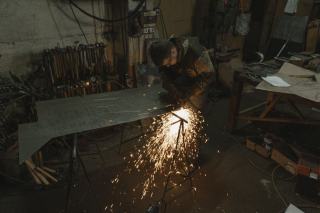
Sur acier, la soudure TIG donne un cordon fin et précis, tandis que la soudure MIG, qui devient du MAG dès que le gaz contient du CO2, soude plus vite et plus épais. Le choix du procédé de soudage dépend de l'épaisseur du métal, de la finition attendue et de la cadence : TIG pour l'esthétique et l'inox, MIG/MAG pour la structure.
TIG (141) : électrode en tungstène non fusible, gaz argon pur, métal d'apport ajouté à la main. Lent, très propre, idéal sur tôle mince, acier inoxydable et soudures visibles.
MIG/MAG (131/135) : fil d'apport fusible déroulé en continu, poste semi automatique. Rapide, pénétrant, adapté aux épaisseurs moyennes et aux assemblages de structure en acier.
Deux procédés à l'arc, deux logiques de travail
Le soudage TIG et MIG repose sur le même principe : un arc électrique entre une électrode et la pièce fait fondre le métal, et un gaz protège le bain de fusion de l'air. Tout le reste diffère. La norme ISO 4063 leur attribue d'ailleurs des numéros distincts : 141 pour le TIG, 131 pour le MIG, 135 pour le MAG, 111 pour le soudage MMA à l'électrode enrobée et 136 ou 114 pour le fil fourré.
Le sigle TIG vient de l'anglais Tungsten Inert Gas. L'électrode en tungstène ne fond pas : elle sert seulement à amorcer et entretenir l'arc. Le soudeur tient la torche d'une main et introduit la baguette de métal d'apport de l'autre, en dosant lui-même la quantité. Cette technique de soudage exige une vraie maîtrise, mais elle offre un contrôle total sur la pénétration et sur la forme du cordon de soudure.
MIG signifie Metal Inert Gas. Ici, l'électrode est le fil d'apport lui-même : un fil métallique fusible, déroulé par un moteur dans la torche, qui fond au fur et à mesure dans le bain. Le poste à souder MIG est dit semi automatique, car l'avance du fil est automatique et le soudeur ne guide que la torche. La vitesse de soudage est nettement plus élevée qu'en TIG, et la prise en main plus rapide.
MIG ou MAG : ce qui change vraiment sur l'acier
Sur un chantier de métallerie, on parle de soudure MIG par habitude, mais sur l'acier au carbone il s'agit presque toujours de MAG, pour Metal Active Gas. La différence tient au gaz de soudage. Un gaz inerte (argon pur, ou mélange argon-hélium) ne réagit pas avec le métal : c'est le MIG au sens strict, réservé à l'aluminium et à certains alliages. Un gaz actif contient une part de dioxyde de carbone ou d'oxygène, qui stabilise l'arc sur ce métal et améliore la pénétration.
Le choix du gaz, simple ou en mélange, suit donc la matière à souder :
- acier de construction : mélange argon et dioxyde de carbone (souvent autour de 8 à 20 % de CO2), ou CO2 pur sur les postes d'entrée de gamme, au prix de projections plus nombreuses ;
- acier inox : argon additionné d'une faible part de CO2 ou d'oxygène en MAG, argon pur en TIG ;
- aluminium : argon pur ou argon-hélium, en MIG comme en TIG, car l'oxygène et le CO2 oxyderaient le bain.
On rencontre souvent la formule « MIG MAG » pour désigner le même poste : la machine est identique, seule la bouteille change. Un poste à souder MIG peut aussi fonctionner sans gaz avec un fil fourré autoprotecteur, pratique en extérieur où le vent chasse la protection gazeuse, mais la soudure est moins propre et réclame un nettoyage des scories.
Le TIG sur acier : précision et cordon esthétique
Pour souder TIG sur de l'acier, on travaille en courant continu, électrode reliée au pôle négatif, avec un gaz argon. L'électrode est aujourd'hui alliée au cérium ou au lanthane, la version thoriée étant progressivement abandonnée en raison de sa légère radioactivité. Son affûtage en pointe conditionne la stabilité de l'arc.
Les avantages du TIG tiennent à sa finesse. Il n'y a ni projection ni laitier, le cordon sort propre de la torche et se passe souvent de meulage. Le soudeur peut souder une tôle de moins d'un millimètre sans la percer, ou réaliser une passe de racine parfaite sur un tube. C'est le procédé de référence pour l'acier inoxydable, les pièces visibles et les soudures de haute qualité exigées dans l'industrie alimentaire, la chimie ou l'aéronautique.
En métallerie, on le retrouve sur les ouvrages où le joint reste apparent : main courante, mobilier, pièces décoratives, et en particulier une rampe en acier inoxydable aux soudures polies. Ses limites sont la lenteur et la difficulté : sur une forte épaisseur, il faut plusieurs passes, ce qui allonge les travaux et le coût de main-d'œuvre. Le TIG convient aussi au soudage de l'aluminium, en courant alternatif cette fois, pour casser la couche d'oxyde.
Le MIG/MAG sur acier : vitesse et pénétration
Les avantages du MIG/MAG sont la productivité et la facilité. Le métal d'apport arrive en continu, l'arc reste allumé longtemps, et le soudeur peut tirer de longues lignes de soudure sans s'arrêter pour changer de baguette. Le procédé dépose beaucoup de métal par heure et pénètre bien dans les épaisseurs de quelques millimètres à plus d'un centimètre, en une ou plusieurs passes.
C'est le procédé de la fabrication en série et des assemblages structurels : charpente, portails, châssis, escaliers. L'industrie automobile l'emploie massivement, souvent sur robot. Dans un atelier de métallerie, les poutres, limons et platines d'un escalier métallique sur mesure sont généralement assemblés en semi-automatique, quitte à reprendre les joints visibles au TIG.
Les inconvénients du MIG/MAG sont la contrepartie de sa vitesse. Le cordon est plus large, les projections fréquentes, et une meuleuse est souvent nécessaire pour obtenir un aspect lisse avant peinture. Sur tôle très fine, le risque de percer est plus élevé qu'en TIG. Le réglage du poste (tension, vitesse de dévidage, débit de gaz) réclame aussi un peu d'expérience pour éviter les collages et les soufflures.
Comparatif des procédés pour souder l'acier
| Critère | TIG (141) | MIG/MAG (131/135) | MMA électrode (111) |
|---|---|---|---|
| Électrode | tungstène non fusible | fil fusible continu | baguette enrobée |
| Gaz | argon pur | argon + CO2 (acier), argon (alu) | aucun, laitier protecteur |
| Épaisseur adaptée | fine à moyenne | moyenne à forte | moyenne à forte |
| Vitesse | lente | rapide | moyenne |
| Aspect du cordon | très propre, sans projection | correct, meulage fréquent | scories à piquer |
| Usage en extérieur | délicat (vent) | délicat, sauf fil fourré | facile |
| Difficulté | élevée | faible à moyenne | moyenne |
Le soudage MMA, à l'électrode enrobée, reste utile sur chantier pour une réparation de portail ou de grille : le poste est léger, ne demande pas de bouteille et supporte le vent. Il est moins rapide que le MAG et moins fin que le TIG.
Quel procédé pour quel ouvrage en acier ?
Pour un client qui commande un ouvrage, la question n'est pas de choisir lui-même le procédé, mais de comprendre ce que le métallier propose. Quelques repères par type de travaux :
- Garde-corps et rambardes
- Structure en semi-automatique, joints visibles repris au TIG ou meulés. Le procédé compte moins que le respect de la hauteur et des normes d'un garde-corps.
- Portail et clôture
- Soudage semi-automatique en atelier pour la rapidité, électrode enrobée pour une réparation sur place.
- Inox et pièces décoratives
- TIG quasi systématique, pour un joint discret et une protection de la teinte du métal.
- Charpente et ossature
- MAG ou fil fourré, avec des soudeurs qualifiés et un contrôle des assemblages.
La finition entre aussi en jeu. Un joint meulé disparaît sous une peinture épaisse, alors qu'un acier laissé brut ou simplement verni montre chaque défaut. Avant de valider un devis, il est utile de savoir si l'ouvrage recevra une finition galvanisée ou thermolaquée : la galvanisation à chaud impose des soudures continues et des trous d'évent, sous peine de projections de zinc.
Réglages, consommables et matériel : ce qui fait la qualité
Quelle que soit la méthode, la qualité d'une soudure dépend d'abord de quelques réglages. L'intensité du courant se règle selon l'épaisseur et le diamètre de l'électrode ou du fil : trop faible, la fusion reste en surface ; trop forte, le métal liquide s'effondre et la pièce perce. En TIG, le diamètre de l'électrode (souvent 1,6 ou 2,4 mm) et le débit de gaz sont les deux principaux paramètres ; en MIG/MAG, ce sont la tension et la vitesse de dévidage. L'opérateur ajuste ensuite à l'oreille : un arc régulier, qui grésille sans claquer, est un bon signe.
La préparation compte autant que le générateur. Une surface dégraissée et débarrassée de sa calamine, des bords chanfreinés au-delà de quelques millimètres et un bon pointage limitent les défauts. Le produit de la découpe joue aussi : un bord coupé au plasma ou au laser se soude mieux qu'un bord tranché à la cisaille, avec moins d'oxydation à reprendre.
Le marché propose une grande offre de postes, des modèles d'entrée de gamme à usage occasionnel jusqu'aux générateurs à onduleur d'utilisation industrielle. La polyvalence d'un poste multiprocédé (MIG, TIG et MMA dans la même machine) séduit les ateliers qui soudent des métaux différents ; les productions en série préfèrent un équipement dédié, pour l'efficacité. Chaque application a sa référence de matériau d'apport : le fil ou la baguette doit correspondre à la nuance soudée, et ce point se vérifie sur la fiche technique du fabricant.
Normes, qualification et sécurité du soudeur
En France comme dans le reste de l'Europe, les éléments de structure en acier (escaliers porteurs, passerelles, charpentes) relèvent de la norme NF EN 1090, qui impose le marquage CE et un contrôle de production en usine. Les soudeurs y sont qualifiés selon la norme EN ISO 9606-1, par procédé et par position : un soudeur qualifié en MAG ne l'est pas d'office en TIG. Demander ces qualifications fait partie des bonnes questions lors d'une prise de contact avec un atelier.
Côté sécurité, le soudage à l'arc émet un rayonnement ultraviolet intense, des fumées et des projections. Masque à filtre adapté, gants, vêtements ignifugés et aspiration des fumées sont indispensables, notamment sur acier galvanisé ou inox, dont les fumées contiennent du zinc ou du chrome. L'Institut national de recherche et de sécurité (INRS) publie des fiches détaillées sur ces risques, et le Code du travail fait de leur prévention un droit pour le salarié comme une obligation pour l'employeur. Cet article ne remplace pas une formation : il s'utilise également comme base pour dialoguer avec un professionnel.
Soudure TIG et MIG sur acier : les points qui reviennent en atelier
Quelle est la différence entre la soudure TIG et la soudure MIG ?
En TIG, l'électrode en tungstène ne fond pas et le métal d'apport est ajouté à la main. En MIG, le fil d'apport est l'électrode et il avance automatiquement. Le TIG est plus précis et plus propre, le MIG plus rapide et plus simple à apprendre.
Peut-on souder de l'acier en MIG avec un gaz inerte ?
C'est possible, mais l'argon pur donne un arc instable et une pénétration médiocre sur l'acier au carbone. On utilise un gaz actif contenant du CO2 : on parle alors de soudage MAG, même si le poste porte la mention MIG.
Quel poste à souder choisir pour débuter sur acier ?
Un poste MIG/MAG semi automatique est le plus accessible pour souder de l'acier d'épaisseur courante. Le TIG demande plus de pratique et convient mieux une fois les bases de l'arc acquises, ou pour un travail sur inox et tôle fine. Les postes multiprocédés combinent MIG, TIG et MMA dans la même machine.
Le TIG est-il plus solide que le MIG ?
Non, la résistance d'une soudure dépend surtout de la pénétration, de la préparation des bords et du savoir-faire du soudeur. Un cordon MAG bien réglé est aussi résistant qu'un cordon TIG ; le TIG l'emporte sur la finesse et l'aspect, pas sur la solidité.